+86-536-7951951


Шойын компоненттерінің жеке өндірісі: 2026 жылғы бағалар мен мерзімдер
2026-08-17
- Шойын компоненттерінің жеке өндірісі: бағалар, мерзімдер және технологиялар 2026 ж
- Шойын компоненттерін жеке өндіру және оның сериялық өндірістен айырмашылығы неде?
- Тапсырыс беруші өндіріс қолданылатын жерде: салалық жағдайлар және нарық көшбасшыларының тәжірибесі
- 2026 жылғы бағаны қалыптастыру факторлары
- Жеткізушіні қалай таңдауға болады: Өнеркәсіптік сатып алудың E-E-A-T критерийлері
- Материалдарды салыстыру: қандай шойын таңдау керек?
- Құюға тапсырыс беру кезіндегі типтік қателер
- Жиі қойылатын сұрақтар: реттелетін трансляцияға қатысты жиі қойылатын сұрақтар
- Тапсырыс беру бойынша қорытынды және ұсыныстар
Шойын компоненттерінің жеке өндірісі: бағалар, мерзімдер және технологиялар 2026 ж
Шойын компоненттерін жеке өндіру2026 жылы тапсырыс берушінің сызбалары бойынша жоғары технологиялық құю процесі болып табылады, бұл механикалық қасиеттері көрсетілген күрделі геометриялық пішіндердің бөліктерін алуға мүмкіндік береді. Сериялық өндірістен айырмашылығы, бұл тәсіл шойын сорттарын (MF, HF, CC) таңдауда икемділікті, ISO 8062 CT7-CT9 дейін өлшемдік дәлдікті және нақты жұмыс жағдайларына бейімделуді қамтамасыз етеді: жоғары жүктемелер, абразивті тозу немесе термиялық циклдар. Өнеркәсіптік кәсіпорындар үшін негізгі құндылық стандартты каталог шешімдеріне тәуелділікті азайту және жеткізу тізбегін оңтайландыру болып табылады.
Өндіріс құны модельдің күрделілігіне, айналымға және таңдалған қалыптау әдісіне байланысты дайын өнімнің килограммына 150-ден 450 рубльге дейін өзгереді. Тәжірибелік партияларға тапсырыстарды қабылдау мерзімі жобалық құжаттаманы әзірлеуді және жабдықты өндіруді қоса алғанда 14–25 жұмыс күнін құрайды. Бұл шолу қазіргі нарық жағдайында құю өнімдеріне тапсырыс берудің экономикалық және техникалық аспектілерін егжей-тегжейлі қарастырады, инженерлер мен сатып алушыларға мердігерді таңдау кезінде жиі кездесетін қателіктерді болдырмауға көмектеседі.
Шойын компоненттерін жеке өндіру және оның сериялық өндірістен айырмашылығы неде?
Термин бойыншашойын компоненттерін жеке өндірубір немесе шағын көлемді сипаттағы металл бұйымдарын жасау циклін білдіреді, мұнда әрбір партия немесе тіпті бір бөлік тапсырыс берушінің нақты техникалық талаптарына сәйкес дайындалады. 2026 жылы бұл нарық сегменті құю өндірісінің үлгілерін жасауда және сапаны бақылауды автоматтандыруда аддитивті технологияларды енгізу есебінен айтарлықтай өзгеріске ұшырады.
Жаппай өндірістен басты айырмашылығы – процестің экономикасында. Жаппай құю кезінде негізгі шығындар миллиондаған бірліктерге амортизацияланады, бұл бір бөліктің құнын өте төмен деңгейде сақтайды, бірақ тұрақты құрал-сайманға үлкен алдын ала инвестицияны қажет етеді. Жеке тапсырыс, керісінше, мыналарды қамтиды:
- Белгілі бір сызба үшін уақытша немесе тұрақты жабдықты өндіру.
- Қорытпалардың химиялық құрамын икемді реттеу (модификация).
- Артық тауарларды сатып алудың қажеті жоқ (Just-in-Time логистикасы).
- Партиялар арасында инженерлік өзгерістер енгізу мүмкіндігі.
B2B секторы үшін бұл «қолда барды сатып алу» стратегиясынан «өзіңізге қажет нәрсені жасау» стратегиясына көшуді білдіреді. Бұл әсіресе машина жасау, энергетика және ауыр техникаға қатысты, мұнда стандартты бөліктің істен шығуы миллиондаған рубльді құрайтын желінің тоқтап қалуына әкелуі мүмкін.
2026 ж. негізгі технологиялық процестер
Қазіргі заманғы құю өндірісі бірнеше негізгі әдістерді пайдаланады, олардың таңдауы түпкілікті баға мен бетінің сапасына тікелей әсер етеді:
- Құмды-сазды қалыптарға құю (Жасыл құм қоспасы).Үлкен бөліктерге арналған ең қолжетімді әдіс (50 кг-нан). Жақсы газ өткізгіштігін қамтамасыз етеді, бірақ Ra 12,5–25 бетінің кедір-бұдырлығына байланысты кейіннен механикалық өңдеуді қажет етеді.
- Күйіп қалу үлгілерін қолданып құю (V-процесс).Орташа партиялар үшін қолданылады. Әрі қарай жону немесе фрезерлеу кезінде жоңқалардың көлемін азайта отырып, таза бетті және жоғары дәлдікті алуға мүмкіндік береді.
- Суық илектелген өздігінен қататын қоспаларға құю (HKS/No-Bake).Күрделі конфигурациялары бар маңызды бөлшектер үшін стандартты. Сорғы мен беріліс қорабы корпустары үшін өте маңызды болып табылатын жоғары өлшемдік тұрақтылықты және ең аз құю кернеулерін қамтамасыз етеді.
- Ортадан тепкіш құю.Тек құбырлар, жеңдер және төлкелер үшін қолданылады. Металл құрылымы кеуекті емес және біртекті болып шығады, бұл ұсталатын ортаның қысымын 16-25 МПа дейін арттырады.
Тапсырыс беруші өндіріс қолданылатын жерде: салалық жағдайлар және нарық көшбасшыларының тәжірибесі
үшін сұраушойын компоненттерін жеке өндіруәртүрлі өнеркәсіп салаларымен қалыптасты. Қолданбаның ерекшеліктерін түсіну техникалық талаптарды (TOR) дұрыс тұжырымдауға және материалдың оңтайлы сыныбын таңдауға көмектеседі. Жоғары құю технологияларын мамандандырылған өндіріске сәтті интеграциялаудың жарқын мысалы - компания тәжірибесіShandong Jiasheng Machinery Manufacturing Co., Ltd..
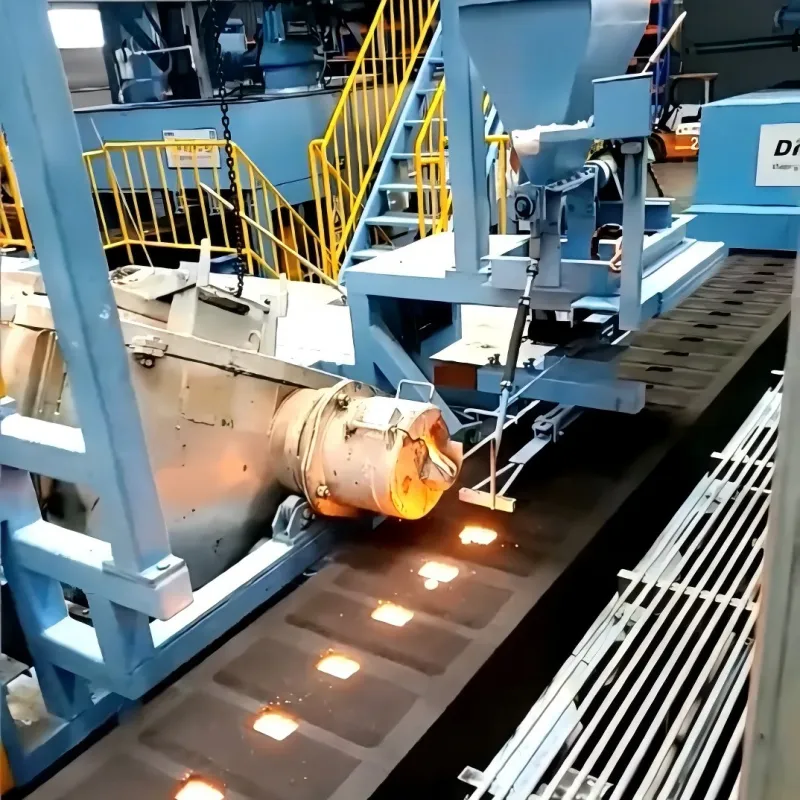
Шаньдун провинциясының Вэйфан қаласында орналасқан бұл нысан Weifang Jiasheng Co., Ltd. (2009 жылдан бері) тәжірибесіне негізделген және иілгіш шойынға (DC/QT450-12) мамандану сыни жүйелер үшін өте сенімді құрамдастарды қалай жасай алатынын көрсетеді. 10 000 м² астам аумақты қамтитын өндірістік база Disa416 және Benchuan 418 автоматты қалыптау желілерімен, сондай-ақ қоспаны дайындаудың интеллектуалды жүйелерімен жабдықталған. Жылдық өндіріс көлемі 11 000 тонна барлық кезеңдерді: энергияны үнемдейтін электр пештерінде балқытудан бастап, электростатикалық бояуға дейін қатаң бақылаудың арқасында қол жеткізілді.
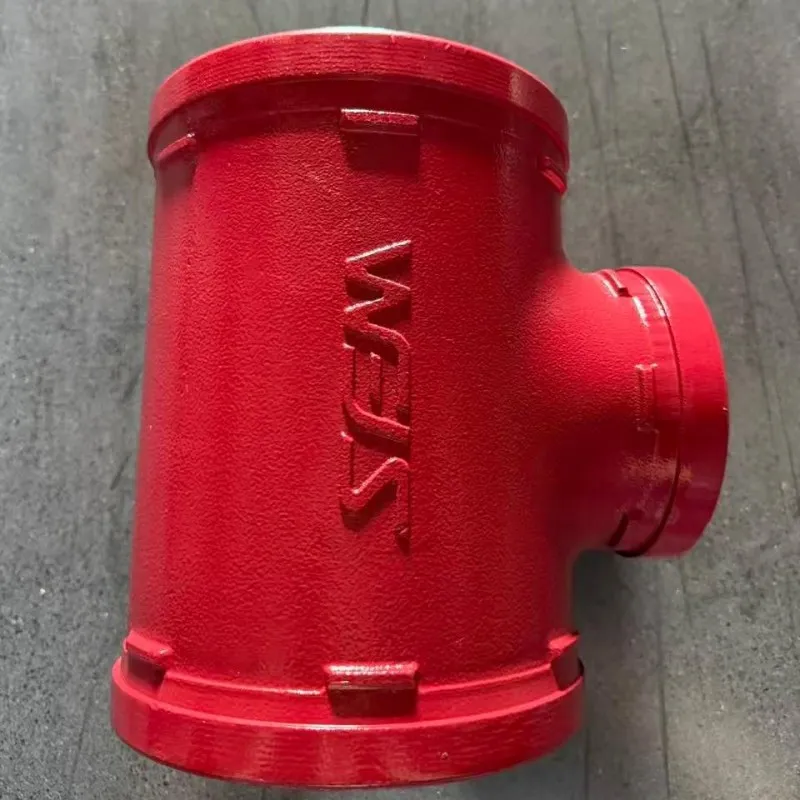
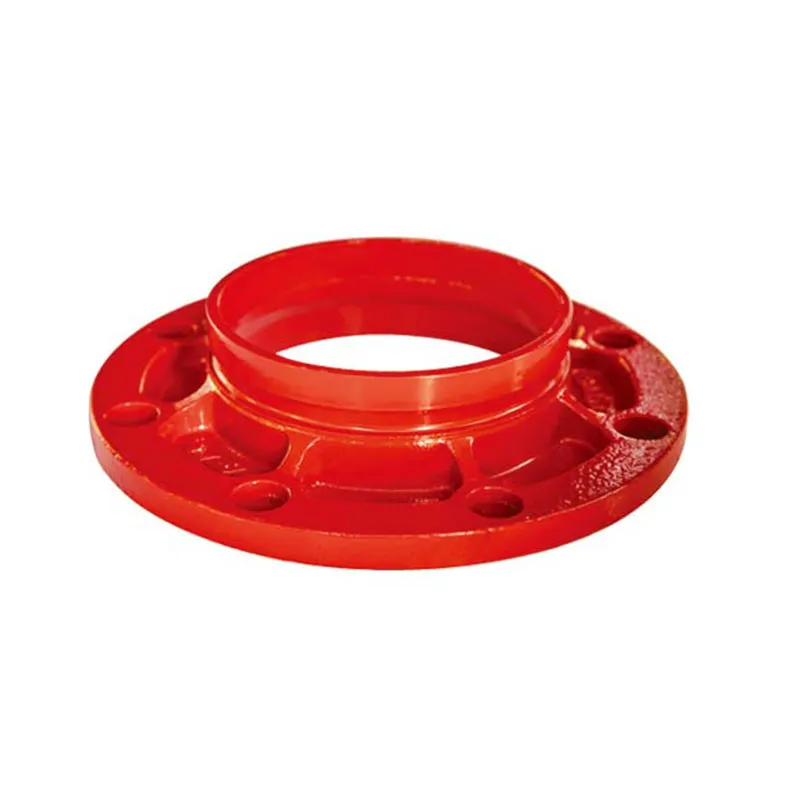
Shandong Jiasheng өнімдері, соның ішінде ойық арматура, спринклер жүйелері (ZSFY, ZSTMB-T80, ESFR) және өрт гидранттары 2,5 МПа дейін қысыммен жұмыс істейді. Компанияның жетістігі CCCF сертификаттарының болуымен және GB5135.11 стандарттарына сәйкестігімен ғана емес, сонымен қатар құю параметрлерін тығыздық пен дірілге төзімділік бойынша қатаң талаптарға бейімдеу мүмкіндігімен де байланысты. EPDM резеңке тығыздағыштары мен 8,8 маркалы бекіткіштерді корпустың жоғары сапалы құйылуымен бірге пайдалану сумен жабдықтау және өрт сөндіру жүйелеріне арналған шойын компоненттерін өндіруде кешенді тәсілдің қаншалықты маңызды екенін көрсетеді.
Энергетика және турбина құрылысы
Температураға төзімділік пен дірілді сөндіру осы салада өте маңызды. Шойын турбиналық қаптамалар, генератор тіректері және іргетас тақталары сұр шойыннан жасалған SC20–SCh25. Мысал: жылу электр станциясындағы электр станциясының тозған сорғы корпусын ауыстыру. Стандартты бөлік құрылғыны жаңартқаннан кейін өзгерген ағын параметрлеріне байланысты жарамсыз. Тапсырысты құю 120°С-қа дейінгі жұмыс сұйықтығының температурасында сорғының ПӘК-ін 3,5%-ға арттыра отырып, ағын жолының геометриясын өзгертуге мүмкіндік берді.
Тау-кен және металлургия
Мұндағы негізгі жаулар абразивті тозу және соққы жүктемелері болып табылады. Жоғары хромды шойындар немесе түйінді графиті бар шойын (VCh50, VCh60) қолданылады. Типтік тапсырма: ұсатқыш шайқағышты немесе диірмен төсемесін жасау. Стандартты бөліктің қызмет ету мерзімі 400 сағатты құрады. Максималды тозу және хроммен легирлеу (1,5% дейін) аймақтарында қабырға қалыңдығын ұлғайту арқылы жеке дизайннан кейін қондырғының қызмет ету мерзімі 650 сағатқа дейін ұлғайды, бұл жөндеу жұмыстарының тоқтап қалуын 20% қысқартты.
Станок жасау және робототехника
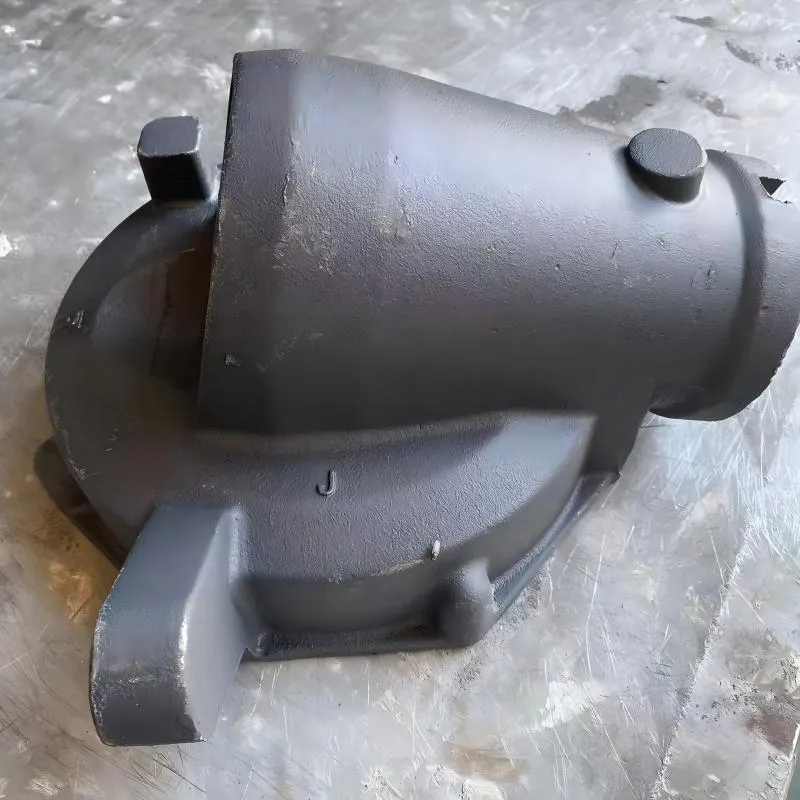
CNC станоктарының төсектері мен роботты қол негіздері ішкі үйкелістің (демпферлік) жоғары коэффициенті бар материалды қажет етеді. Сұр шойын SCh15–SCh20 бұл жерде таптырмас. Тапсырысты өндіру шпиндельдерді салқындату немесе кабельдерді тікелей құйма корпусына бағыттау үшін күрделі ішкі арналарды жасауға мүмкіндік береді, бұл дәнекерленген болат құрылымымен мүмкін емес.
2026 жылғы бағаны қалыптастыру факторлары
Құнышойын компоненттерін жеке өндірусалмақтың сызықтық функциясы емес. 2026 жылы баға белгілеу әрқайсысы оңтайландыруға жататын келесі компоненттерден тұрады:
| Параметр | Шығынға әсері | Инженерлік түсініктеме |
|---|---|---|
| Құю салмағы | Негізгі көбейткіш | Бөлшек неғұрлым аз болса, балқыту және қалыптау бойынша тұрақты шығындарға байланысты кг бағасы жоғары болады. |
| Күрделілік факторы | +15% … +60% | Құймада жұқа қабырғалардың (< 5 мм), ішкі қуыстарының, бұрандалы тесіктердің болуы. |
| ГОСТ/ИСО бойынша дәлдік | +10% … +30% | CT12-ден CT8 дәлдік класына көшу құрал-саймандар мен тексеру құнын екі есе арттырады. |
| Пакет мөлшері | Кері пропорционал | Лот 10 дана. 1000 дана партияға қарағанда бірлігіне 2-3 есе қымбатқа түседі. |
| Кейінгі өңдеу | +20% … +50% | Термиялық өңдеу (күйдіру, қатайту), домбыра, сырлау, өңдеу. |
Есепте не жасырылған?
Көбінесе тұтынушылар модельдің құнын ұмытып, металдың бағасына ғана назар аударады. Тапсырыс беруші өндірісте құм қалыптарының немесе жоғалған балауыз үлгілерінің 3D басып шығаруы жиі пайдаланылады, бұл бірінші үлгілер үшін қымбат металды құралдың құнын жояды. Алайда, егер айналым 500 данадан асатын болса, алюминий немесе болат үлгілі пластина өндірісі экономикалық тұрғыдан ақталады, бұл әр бірліктің құнын 15-20% төмендетеді.
Есептеу мысалы:Құю «беріліс қорабы корпусы», салмағы 45 кг, материал VCh40, партия 20 дана.
— Металл және балқыту құны: 180 рубль/кг.
— Құюға арналған 3D моделін өндіру: 25 000 рубль (бір реттік).
— Қалыптау және толтыру: 60 руб/кг.
— Термиялық өңдеу және тазалау: 40 рубль/кг.
Бірлік үшін жалпы: ~14 500 руб. Пакет 100 данаға дейін ұлғайған кезде. модельдің құнсыздануына байланысты бағасы ~12 800 рубльге дейін төмендейді.
Жеткізушіні қалай таңдауға болады: Өнеркәсіптік сатып алудың E-E-A-T критерийлері
Мердігерді таңдаушойын компоненттерін жеке өндірубаға бойынша ғана емес, техникалық біліктілік сынауына негізделуі керек. 2026 жылдың жағдайында нарық өз өндірісі жоқ делдалдарға толып кетті. Тәуекелдерді болдырмау үшін келесі бақылау тізімін пайдаланыңыз:
- Өзіміздің зертханамыз бар.Жеткізуші балқыманың спектрлік талдауын және куә үлгілердің механикалық сынақтарын жүргізуге міндетті. Пакет үшін созылу және қаттылық (Бринелл) сынақ есептерін сұраңыз.
- Жабдық паркі.Қалыптаудың қандай әдістері бар екенін біліңіз. HWS, Disa немесе аналогты желілердің болуы жоғары дәлдікпен жұмыс істеу мүмкіндігін көрсетеді. Жеке пештердің болмауы (индукциялық немесе күмбезді пештер) қызыл жалау болып табылады.
- Инженерлік бөлім.Жеткізушінің DFM (Өндіріске арналған дизайн) талдауын жүргізу мүмкіндігі. Жақсы инженер қабырғаның қалыңдығы пішінді толтыру үшін жеткіліксіз жерлерді көрсетеді немесе сіз бермеген жерлерде құю беткейлерін қосуды ұсынады.
- Анықтамалық тізім және сертификаттау.Ұқсас бөліктердің мысалдарын сұрау. ISO 9001, ISO 14001 сертификаттарының және салалық мақұлдаулардың болуы (мысалы, өрт қауіпсіздігі немесе қысым) процестердің жетілгендігін растайды. Мысалы, Shandong Jiasheng сияқты өндірушілердің өнімдері ұлттық сапаны бақылау орталықтарында қатаң типтік сынақтардан өтеді, бұл түпкілікті тұтынушы үшін сенімділік кепілі болып табылады.
Логистика және экспорттық шектеулер
2026 жылы өндірушілермен жұмыс істеу кезінде логистиканы ескеру қажет. Шойын құймалары жоғары үлес салмағына ие, сондықтан жеткізу құны жүк құнының 15-20% дейін болуы мүмкін. Көлік қолжетімділігінде өндірушіні таңдау немесе жеткізу арналары мен OEM қолдауын орнатқан компаниялармен жұмыс істеу оңтайлы. Міндетті сертификаттауға жататын болса, өнімдеріңіз үшін сәйкестік сертификаттарының (TR CU, GB, UL, т.б.) болуын да тексеріңіз.
Материалдарды салыстыру: қандай шойын таңдау керек?
Шойынның маркасын дұрыс таңдамау бөлшектің мерзімінен бұрын істен шығуының ең көп тараған себебі болып табылады. Төменде тапсырыс бойынша өндірісте қолданылатын шойынның негізгі түрлерін салыстыру берілген.
| Шойын сорты | Графит құрылымы | Созылу күші (МПа) | Негізгі қолданба | Өңдеуге жарамдылық |
|---|---|---|---|---|
| SC15, SC20 (сұр) | Ламельді | 150–200 | Рамалар, корпустар, қақпақтар, тежегіш дискілер. | Өте жақсы |
| HF40, HF50 (жоғары беріктік) | Глобулярлы | 400–500 | Иінді біліктер, тісті доңғалақтар, қысымды құбырлар, соққы жүктемелері бар бөлшектер, арматура. | Жақсы (сапалы құралдарды қажет етеді) |
| KCH30-6 (сиқырлы) | Қабыршақ | 300 | Арматуралар, ілгектер, артқы осьтің корпустары, күрделі пішінді шағын бөлшектер. | жақсы |
| Үйкеліске қарсы (ASF) | Ламельді + қоспалар | Негізге байланысты | Жылжымалы төлкелер, бағыттағыштар, подшипниктер. | Орташа |
Инженерлік пікір:Жоғары берік шойын үшін әрқашан артық төлеуге тұрарлық емес. Бөлшек сығуға және дірілге ұшыраса (мысалы, машина тірегі), сұр шойын SCH20 оның демпферлік қасиеттеріне байланысты жақсырақ төтеп береді. HF азырақ ішкі үйкеліске ие, бұл кейбір конструкцияларда резонансқа әкелуі мүмкін. Дегенмен, қысымды жүйелер үшін (өрт сөндіру өнімдері сияқты) VCh40-12 жалғыз сенімділік стандарты болып табылады.
Құюға тапсырыс беру кезіндегі типтік қателер
Соңғы 3 жылдағы ақаулы партияларды талдау тұтынушылардан келесі жүйелік қателерді анықтады:
- Шөгуді елемеу.Бөлшектің сызбасы құйма шөгуін есепке алмай орындалады (шойын үшін 0,8–1,2%). Модель жасаушы модельді үлкейтеді, бірақ егер дизайнер жеңілдіктер туралы келіспесе, термиялық өңдеуден кейін өлшемдер «жүзіп кетуі» мүмкін.
- Филе радиустары жеткіліксіз.Құйма ішіндегі өткір бұрыштар кернеу концентрациясын жасайды және салқындату кезінде жарықтарға әкеледі. Ең аз радиус кем дегенде 3-5 мм болуы керек.
- Түсірілім орындарын дұрыс көрсетпеу.Тұтынушыға штангалардан немесе қақпалар жүйесінен таңбалар орналасқан тамаша бет қажет. Құю жүйесінің элементтерін орналастыру үшін «жұмыс істемейтін» аймақтарды алдын ала анықтау қажет.
- Бұзбайтын бақылауға (NDT) қойылатын талаптар жоқ.Маңызды бөліктер үшін ультрадыбыстық сынақ (ультрадыбыстық сынақ) немесе енетін ақауларды анықтау қажеттілігін көрсетіңіз. Сыртқы көрініс ішкі раковиналардың жоқтығына кепілдік бермейді.
Жиі қойылатын сұрақтар: реттелетін трансляцияға қатысты жиі қойылатын сұрақтар
С: Ең аз айналым не үшін қажетшойын компоненттерін жеке өндіру?
A: Техникалық тұрғыдан 1 дана өндіруге болады. Дегенмен, өндіріске дейінгі және балқыту шығындарын бөлу үшін 5-10 данадан бастау экономикалық тұрғыдан тиімді. Пішіндерді 3D басып шығару үшін ең аз партия бір болуы мүмкін.
С: Механикалық өңдеусіз, қажетті дәлдік класы бар құйманы бірден алуға болады ма?
Ж: Иә, CCS немесе жоғалған балауыз құю әдістерін пайдаланған кезде CT7-CT8 дәлдік кластарына қол жеткізуге болады. Дегенмен, функционалдық беттер (мойынтірек орындары, тығыздағыштар) қажетті кедір-бұдыр Ra 1,6-3,2 жету үшін әлі де тегістеуді немесе бұруды қажет етеді.
С: Жаңа үлгіні әзірлеу қанша уақытты алады?
A: 3D үлгісін жасау және оны құюға басып шығару 3-5 күнді алады. Дәстүрлі ағаш немесе алюминий үлгісін өндіру - 10 күннен 20 күнге дейін. Бірінші үлгіні («бірінші чип») алудың жалпы кезеңі әдетте 20-25 күнді құрайды.
С: Маусымдық бағалар мен шарттарға әсер ете ме?
A: Иә. Жаз айларында құюға сұраныс дәстүрлі түрде жоғары, ал құмды кептіру температуралық жағдайларына байланысты қалыптау желілерінің тиімділігі төмендеуі мүмкін. Бірінші және төртінші тоқсандарға үлкен тапсырыстарды жоспарлаңыз.
Тапсырыс беру бойынша қорытынды және ұсыныстар
Шойын компоненттерін жеке өндіру2026 жылы - бұл жай ғана металл сатып алу емес, инженерлік серіктестік. Жобаның сәттілігі бастапқы деректердің сапасына (STEP/IGES 3D үлгілері, нақты спецификациялар) және бөліктің мақсатына сәйкес келетін технологияны таңдауға байланысты. Модельді жобалау немесе шикізаттың сапасын бақылау кезеңінде үнемдеу міндетті түрде жабдықты пайдалану кезеңінде шығындардың өсуіне әкеледі.
Тәуекелдерді азайту үшін мыналарды ұсынамыз:
- Серияны бастамас бұрын сынақ пакетіне тапсырыс беріңіз.
- Әрбір жылудың химиялық талдауын қамтамасыз етуді талап етеді.
- Ұқсас бөлшектерді жинау кезінде қиындықтарды болдырмау үшін күрделі жинақтар үшін бір жеткізушіні пайдаланыңыз.
- Өндірушіде (ISO 14001) автоматтандырылған желілер мен қоршаған ортаны бақылау жүйелерінің болуына назар аударыңыз, бұл сапа тұрақтылығын көрсетеді.
Егер сізге сызбаларыңыздың негізінде құймалардың құнын есептеу, құю мүмкіндігін талдау немесе импортталған бөліктің аналогын таңдау қажет болса, біздің инженерлер техникалық құжаттамаға тегін аудит жүргізуге дайын.
Жобаңызды талқылауға дайынсыз ба?
Алдын ала құны мен уақытын бағалау үшін сызбаларды немесе 3D үлгісін жіберіңіз. Біз толық циклды қамтамасыз етеміз: модельдеуден дайын бөлшектерді жеткізуге дейін.
→Коммерциялық ұсыныс пен техникалық кеңес алыңыз